

Допуск по толщине стали показывает, насколько фактическая толщина листового или рулонного проката может отличаться от номинального значения, указанного в характеристиках материала. Например, обозначение 0,50 мм является номинальной толщиной, но измерение конкретного участка металла не обязательно должно показать ровно 0,500 мм. Производство проката связано с технологическими отклонениями, поэтому для размеров устанавливают определенные допустимые пределы.
Само наличие разницы между номинальной и измеренной толщиной не означает, что металл не соответствует заявленным характеристикам. Сначала необходимо определить величину отклонения, затем сопоставить ее с требованиями для конкретного вида проката. При этом универсального допуска, одинакового для любой листовой стали, нет. Он может зависеть от толщины, ширины, вида продукции, точности изготовления и документации, по которой выпущен материал.
Что означает допуск по толщине стали
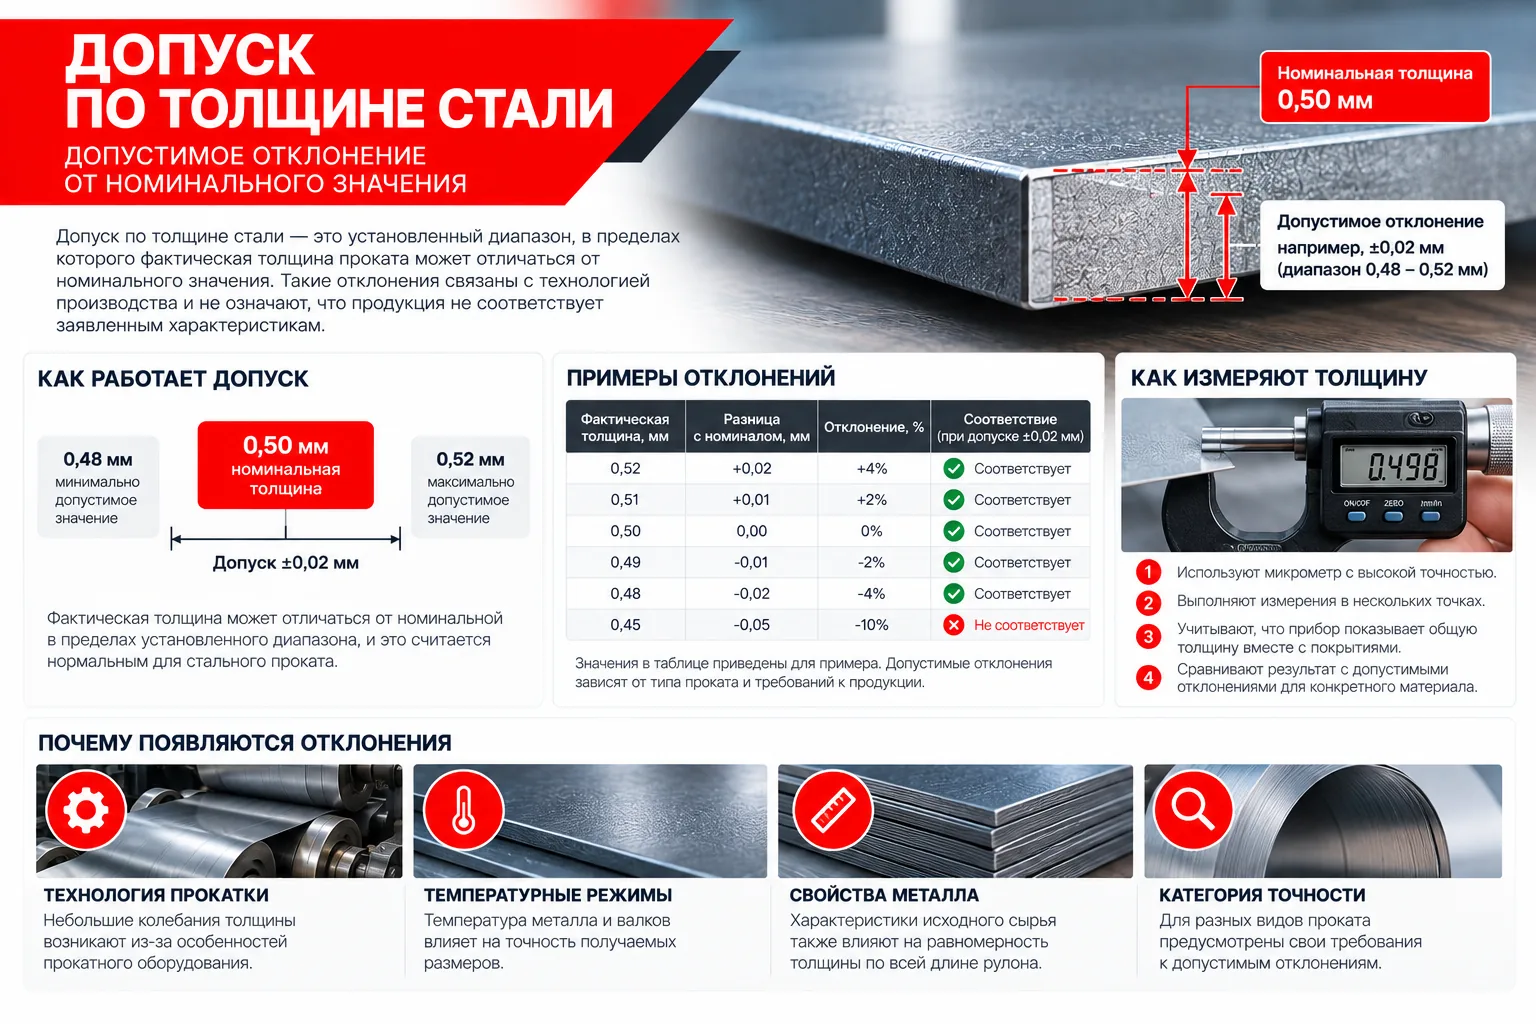
Номинальная толщина представляет собой заданный размер. Фактическая толщина определяется путем измерения конкретного материала. Допуск устанавливает границы, в которых фактическое значение может отличаться от номинального.
Например, если рассматривать условный материал номинальной толщиной 0,50 мм и предположить для примера допустимое отклонение ±0,02 мм, диапазон составит от 0,48 до 0,52 мм. Значение 0,49 мм в таком условном случае находилось бы внутри диапазона.
Однако использовать ±0,02 мм как универсальное правило нельзя. Этот пример показывает только принцип работы допуска. Для реальной продукции необходимо проверять требования, относящиеся именно к конкретному виду стали.
Допуск может быть симметричным или несимметричным. В первом случае допустимые отклонения вверх и вниз одинаковы, например ±0,02 мм. Во втором верхняя и нижняя границы различаются. Поэтому при оценке металла недостаточно знать только величину отклонения без понимания того, как она установлена.
Почему невозможно получить абсолютно одинаковую толщину
Стальной лист формируется прокаткой, при которой металл проходит между валками и постепенно получает требуемые размеры. Современное оборудование обеспечивает высокую точность, однако толщина на протяжении большого рулона все равно может немного изменяться.
На результат влияют состояние и настройка прокатного оборудования, свойства исходного материала, температурные условия и другие технологические факторы. Чем выше требования к точности проката, тем жестче контролируются размеры.
Представим рулон шириной 1250 мм и длиной несколько сотен метров. Даже небольшие технологические изменения способны приводить к отклонениям в сотые доли миллиметра. Требовать абсолютно одинаковых 0,500 мм в каждой точке такого материала технически нецелесообразно. Вместо этого устанавливают диапазон допустимых значений.
Такой подход применяется не только к толщине. Производственные допуски существуют для ширины, длины и других геометрических параметров металлической продукции.
От чего зависит допустимое отклонение
Для оценки конкретного материала необходимо учитывать его характеристики. Нельзя взять значение допуска для одного листа и автоматически применять его к любой другой стали.
На допустимое отклонение могут влиять:
- номинальная толщина и ширина проката, способ производства, категория точности и другие характеристики материала;
- требования документа, по которому произведена продукция, а также условия поставки и параметры, согласованные для конкретного металла.
Поэтому утверждение «допуск стали всегда составляет 0,02 мм» будет некорректным. Для разных материалов границы могут отличаться. Особенно важно учитывать это при сравнении тонколистовой стали, где даже разница в несколько сотых миллиметра составляет заметную долю от номинального размера.
Если речь идет о готовом окрашенном металле, дополнительно необходимо понимать, какая именно толщина указана в характеристиках. Она может относиться к стальной основе, тогда как механическое измерение готового листа захватывает также защитные слои.
Как рассчитывают отклонение по толщине
Абсолютное отклонение определить достаточно просто. Из фактического значения вычитают номинальное:
Δ = tфакт - tном.
Допустим, номинальная толщина составляет 0,50 мм, а измеренная толщина стальной основы равна 0,48 мм:
0,48 - 0,50 = -0,02 мм.
Знак минус показывает, что фактическое значение меньше номинального. Если прибор показывает 0,51 мм, расчет будет следующим:
0,51 - 0,50 = +0,01 мм.
Для сравнения материалов удобно дополнительно рассчитывать относительное отклонение:
отклонение, % = (tфакт - tном) / tном × 100%.
Для 0,48 мм при номинале 0,50 мм результат составляет -4%. Для 0,49 мм разница равна -2%.
Несколько условных примеров можно представить в таблице:
| Номинальная толщина | Фактическая толщина | Разница | Относительное отклонение |
|---|---|---|---|
| 0,50 мм | 0,52 мм | +0,02 мм | +4% |
| 0,50 мм | 0,51 мм | +0,01 мм | +2% |
| 0,50 мм | 0,50 мм | 0 мм | 0% |
| 0,50 мм | 0,49 мм | -0,01 мм | -2% |
| 0,50 мм | 0,48 мм | -0,02 мм | -4% |
| 0,50 мм | 0,45 мм | -0,05 мм | -10% |
Эта таблица показывает только математическую разницу. Она не устанавливает допустимые значения. Чтобы определить соответствие конкретного материала, рассчитанное отклонение необходимо сравнить с требованиями к этому виду проката.
Почему 0,01 мм имеет значение для тонкой стали
Разница в одну сотую миллиметра кажется незначительной, пока ее не сравнить с самой толщиной металла. Для листа 10 мм отклонение 0,01 мм составляет всего 0,1%. Для листа 0,50 мм та же сотая миллиметра соответствует уже 2%.
При разнице 0,05 мм влияние еще заметнее. Сталь 0,45 мм на 10% тоньше относительно значения 0,50 мм. Если сравнивать с толщиной 0,45 мм, увеличение до 0,50 мм составляет примерно 11,1%.
Разница отражается и на количестве металла. При плотности стали около 7850 кг/м³ теоретическая масса 1 м² плоской стальной основы толщиной 0,50 мм составляет примерно 3,93 кг. Для 0,49 мм получается около 3,85 кг, для 0,48 мм около 3,77 кг, а для 0,45 мм около 3,53 кг.
Между 0,50 и 0,48 мм получается примерно 0,16 кг стали на квадратный метр. На 100 м² плоского листа это около 16 кг. Между 0,50 и 0,45 мм разница достигает примерно 39 кг на 100 м².
Почему небольшое отклонение не означает несоответствие
Предположим, покупатель заказал металл с номинальной толщиной стальной основы 0,50 мм и получил при измерении значение 0,49 мм. Разница составляет 0,01 мм, или 2%.
Самого этого результата недостаточно, чтобы утверждать, что вместо 0,50 мм поставили металл 0,49 мм или что продукция является несоответствующей. Необходимо проверить допуски для конкретного проката и убедиться, что измерение выполнено правильно.
Совершенно другой вопрос возникает, если расхождение значительно больше предусмотренного допуска. Например, разница между номинальными 0,50 и фактическими 0,40 мм составляет уже 0,10 мм, или 20%. Такое отличие нельзя объяснять просто наличием обычных технологических колебаний без проверки характеристик материала и требований к нему.
Таким образом, допуск позволяет отделить нормальное производственное отклонение от существенной разницы между заявленным и фактическим размером.
Как правильно измерять толщину для проверки допуска
Проверка имеет смысл только при корректном измерении. Для тонкой стали, где анализируются сотые доли миллиметра, ошибка самого способа измерения способна быть сопоставима с исследуемым отклонением.
Для контроля применяют подходящий микрометр или другое измерительное оборудование необходимой точности. Прибор должен быть исправен, а его рабочие поверхности очищены. Перед работой проверяют нулевое положение.
Одного измерения обычно недостаточно для оценки большого листа или рулона. Толщина может несколько изменяться по ширине и длине проката, поэтому контроль проводят по предусмотренной методике и в нескольких точках.
У профилированных изделий необходимо правильно выбирать место измерения. Попытка зажать микрометр на сложном изгибе или ребре может исказить результат. Если необходимо проверить исходную стальную основу уже изготовленного изделия, следует учитывать также наличие защитных покрытий.
Как покрытия влияют на результат измерения
Для оцинкованной и окрашенной стали вопрос допуска усложняется многослойной структурой материала. Помимо стальной основы присутствует металлический защитный слой, а у окрашенного металла также имеются дополнительные защитно-декоративные слои.
Обычный механический микрометр измеряет общую толщину материала между двумя своими рабочими поверхностями. Он не разделяет полученное значение на сталь, цинк, грунт и полимерное покрытие.
Например, если характеристика 0,50 мм относится именно к стальной основе, измерение готового окрашенного листа нельзя автоматически сравнивать с этим значением как с толщиной всего изделия. Полученный результат может включать дополнительные слои.
Именно поэтому при серьезной проверке сначала выясняют, какой параметр указан производителем, а затем выбирают подходящий способ контроля. Иначе несколько сотых миллиметра покрытия можно ошибочно принять за дополнительную толщину стальной основы.
Как допуск связан с жесткостью и массой изделия
Фактическая толщина влияет на количество стали и механические характеристики листа. При одинаковой марке материала и одинаковой геометрии более толстая основа содержит больше металла и обычно лучше сопротивляется деформации.
Однако связь между толщиной и жесткостью готового профилированного изделия нельзя описать только допуском. После формирования ребер жесткости характеристики листа существенно меняются. Высота профиля, ширина полок, форма изгибов и расположение ребер способны оказывать большое влияние на работу изделия.
Поэтому металлочерепицу или профнастил оценивают не только по толщине. Важны геометрия профиля, расстояние между опорами, длина листа, схема крепления и условия эксплуатации.
Допуск нужен прежде всего для контроля размера самого проката. Он позволяет определить, находится ли фактическая толщина в предусмотренном диапазоне, но не является самостоятельным показателем прочности всей конструкции.
Как оценивать толщину металла при покупке
При сравнении металлической продукции сначала необходимо выяснить, к чему относится заявленная толщина. Значение 0,50 мм может описывать стальную основу, поэтому сравнивать его с механическим измерением общей толщины окрашенного изделия без дополнительных уточнений некорректно.
Дальнейшая проверка может выполняться следующим образом:
- Уточнить номинальную толщину стальной основы и характеристики материала. После этого определить требования к допустимым отклонениям для данного проката.
- Выполнить несколько измерений подходящим прибором, соблюдая правильную методику и учитывая наличие защитных покрытий.
- Рассчитать абсолютное или процентное отклонение фактического значения от номинального.
- Сопоставить полученный результат с установленными для конкретной продукции пределами, а не с произвольно выбранным универсальным процентом.
Такой подход особенно важен при сравнении предложений, которые отличаются на несколько сотых миллиметра. Значения 0,45, 0,47 и 0,50 мм выглядят близкими, но для тонколистового металла разница между ними уже заметна относительно общей толщины.
Зачем учитывать допуск по толщине стали
Допуск позволяет правильно интерпретировать результаты измерения и не требовать от промышленного проката невозможной абсолютной точности. Если номинальная толщина составляет 0,50 мм, небольшое отличие фактического значения само по себе является нормальной особенностью производства, пока оно находится в установленных для материала пределах.
Одновременно понятие допуска не должно использоваться как объяснение любого расхождения. Чем больше фактическая толщина отличается от номинальной, тем важнее проверить характеристики материала, методику измерения и применимые требования.
Поэтому при оценке профнастила, металлочерепицы, металлосайдинга и других металлических изделий следует рассматривать сразу три величины: номинальную толщину, фактически измеренное значение и допустимое отклонение. Только их совместное сравнение позволяет корректно оценить толщину стальной основы и отличить нормальное технологическое отклонение от существенного расхождения характеристик.

